内容正文
今天群里有不少小伙伴讨论购买耗材烘干箱,特别是工业级的大尺寸烘干箱,一次可以多塞点耗材在里面:
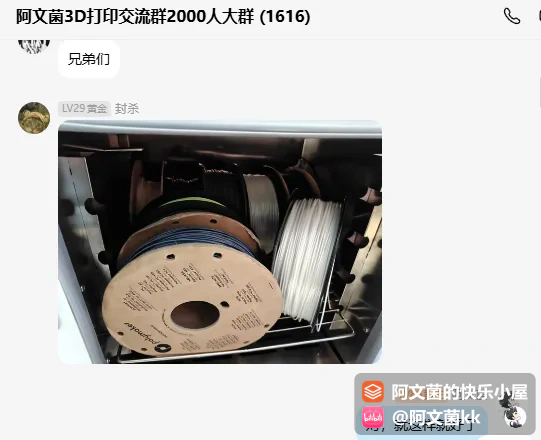
群友受潮图片:
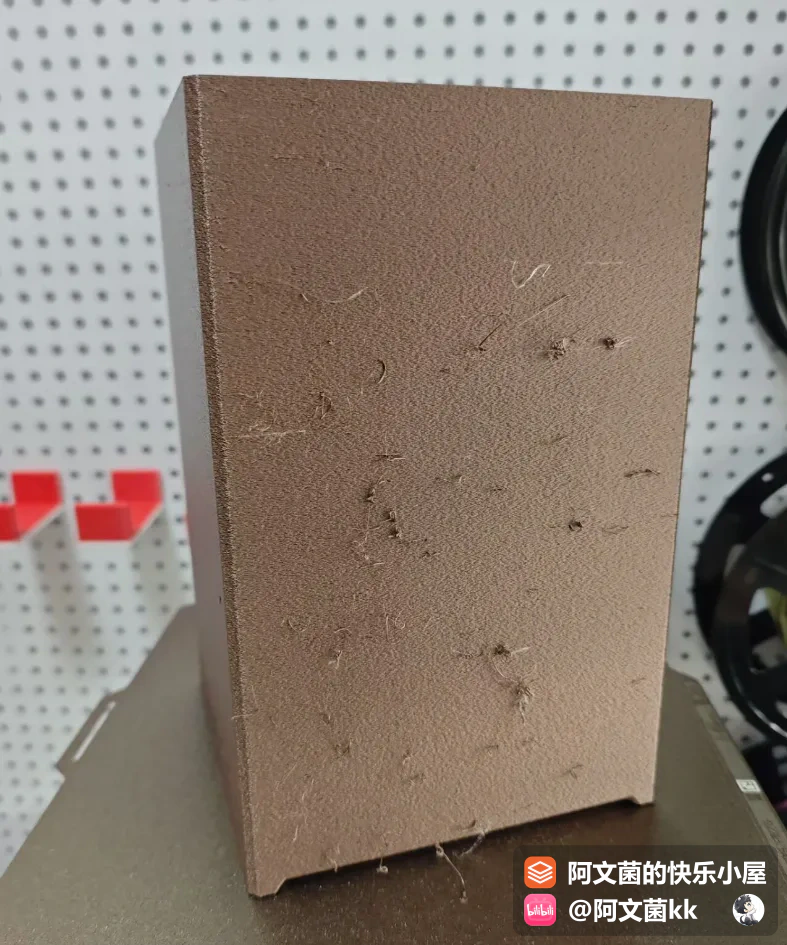
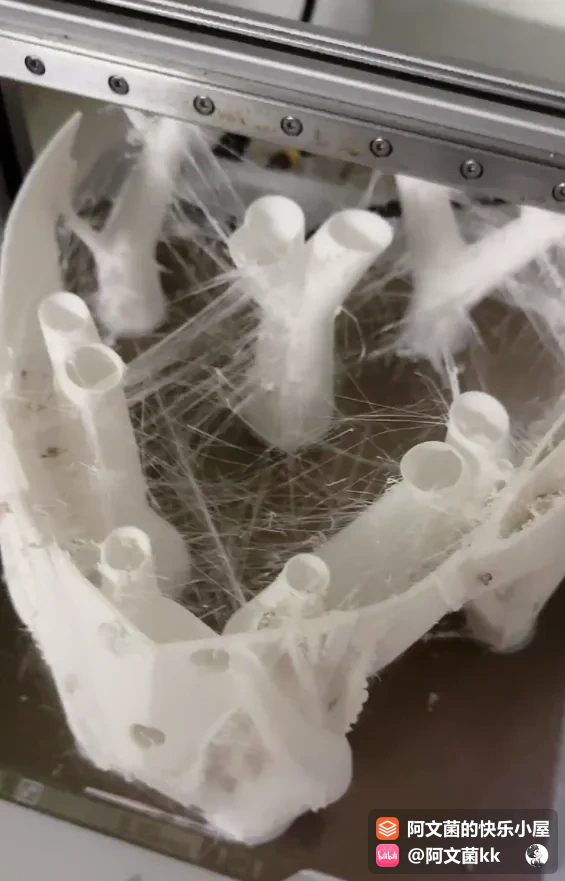
然后就谈论到了材料的烘干方案,这里我也整理了一下全网流行的耗材烘干解决方案!
希望能给大家一些参考!
[阿文菌:赞]本文比较长,如果看不完的朋友,可以收藏一下本文。
1、首先,先聊一下,材料为什么会受潮?
玩3D打印,你可能也碰到过这种情况:模型突然开始拉丝,表面还冒小泡,喷嘴时不时“噼啪”两声。
先别急着把切片参数改一遍,咱们看看耗材是不是受潮了。
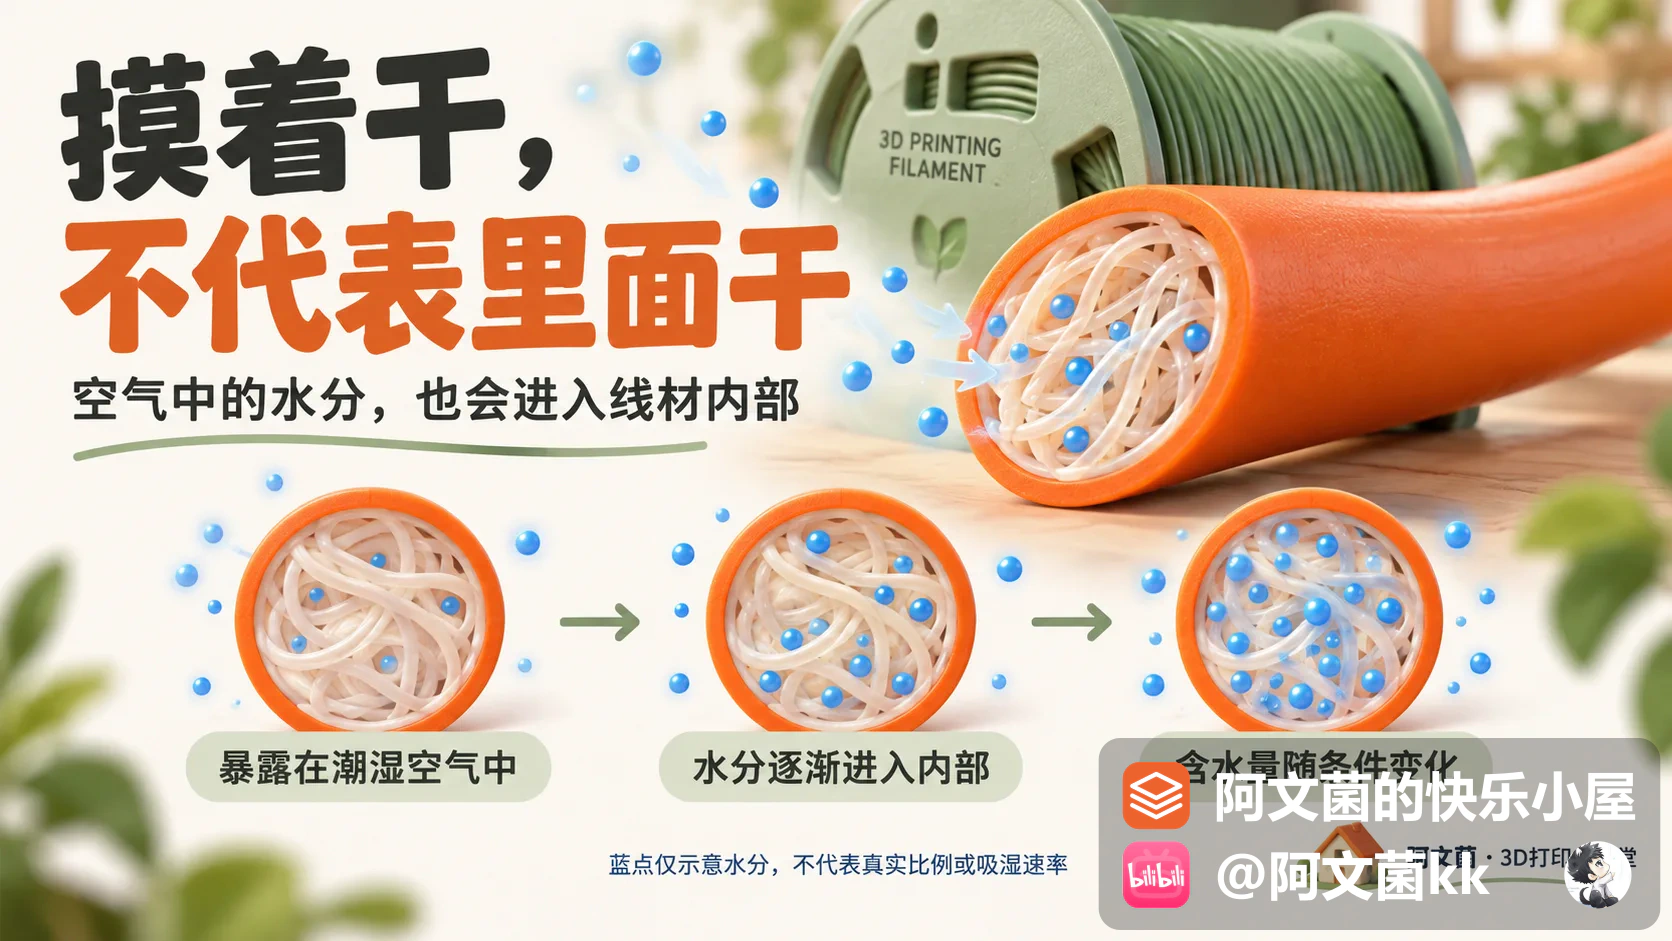
它摸着干干的,水分却可能已经进到里面。空气里的水蒸气会被材料吸附,再慢慢往线材内部扩散。
水分怎么进去的 还真跟材料有关!
你可以把线材想成很多聚合物长链组成的材料。
你可以把线材想成很多聚合物长链组成的材料。
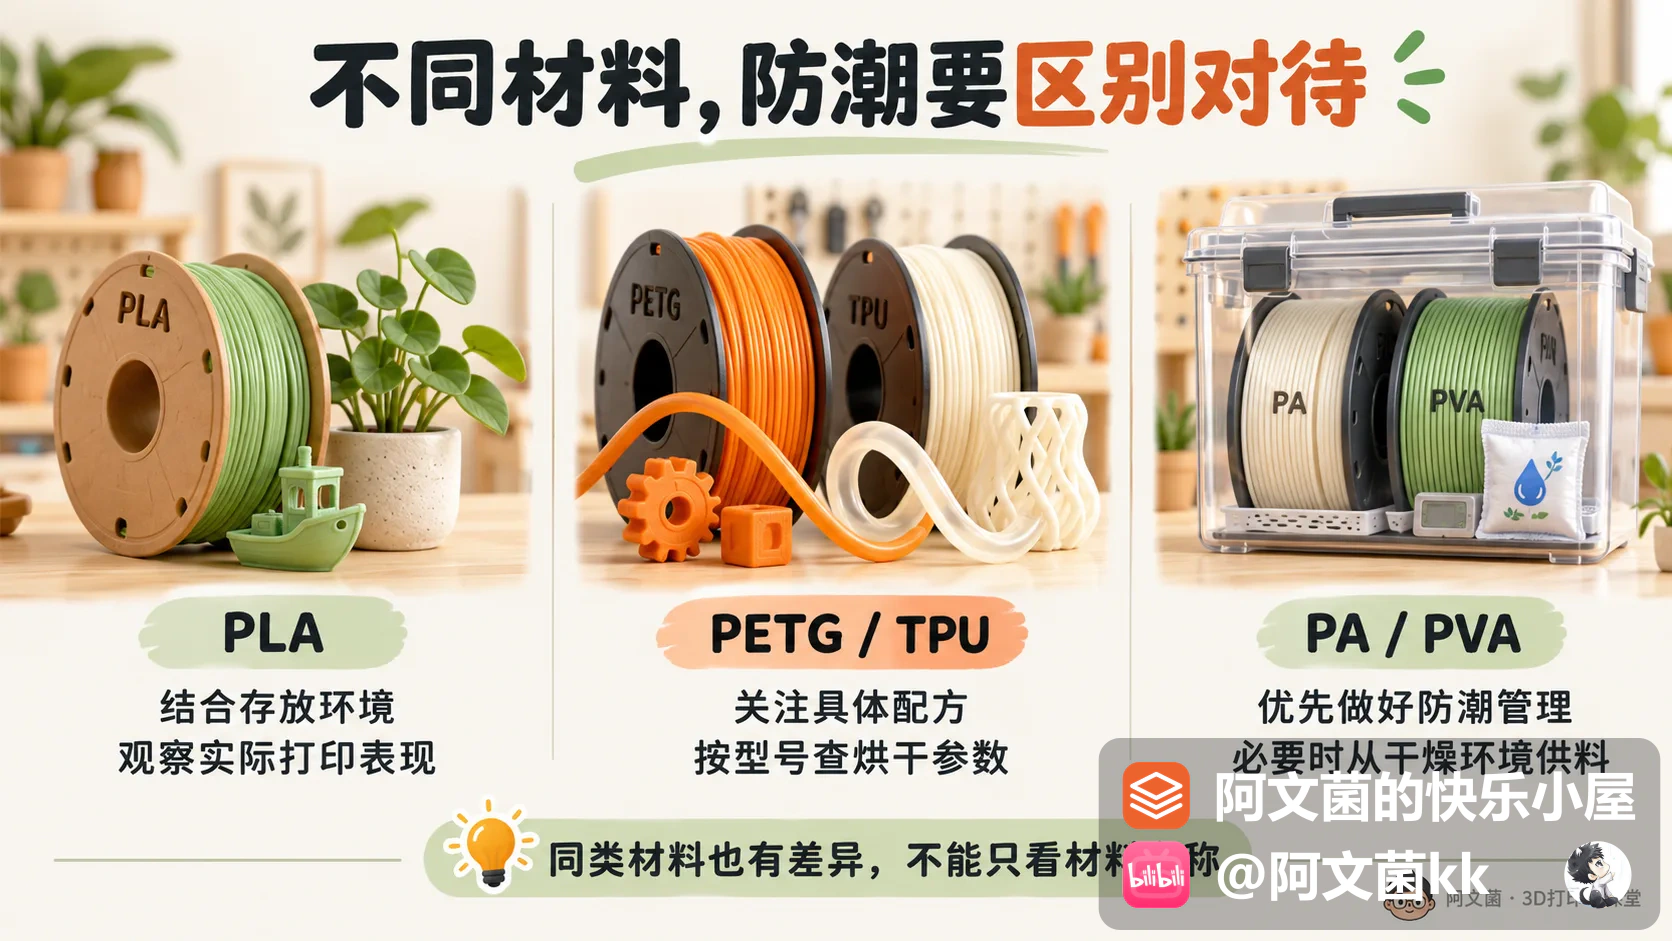
某些基团容易和水分子相互作用,比如尼龙里的酰胺基团,所以它比较需要防潮。至于吸得快不快、最后吸进去多少,还跟配方、温湿度和放了多久有关。同样叫尼龙,PA6和PA12的表现都可能不同,不能一锅端。
还有个容易混淆的地方:水分也会改变尼龙的性能。吸湿后,它可能没那么硬,却更有韧性。
还有个容易混淆的地方:水分也会改变尼龙的性能。吸湿后,它可能没那么硬,却更有韧性。
但咱们现在聊的是“线材怎么顺利打印”,打印前还是得保持干燥。成品后续要不要调湿,那是另一个话题,别混在一起。
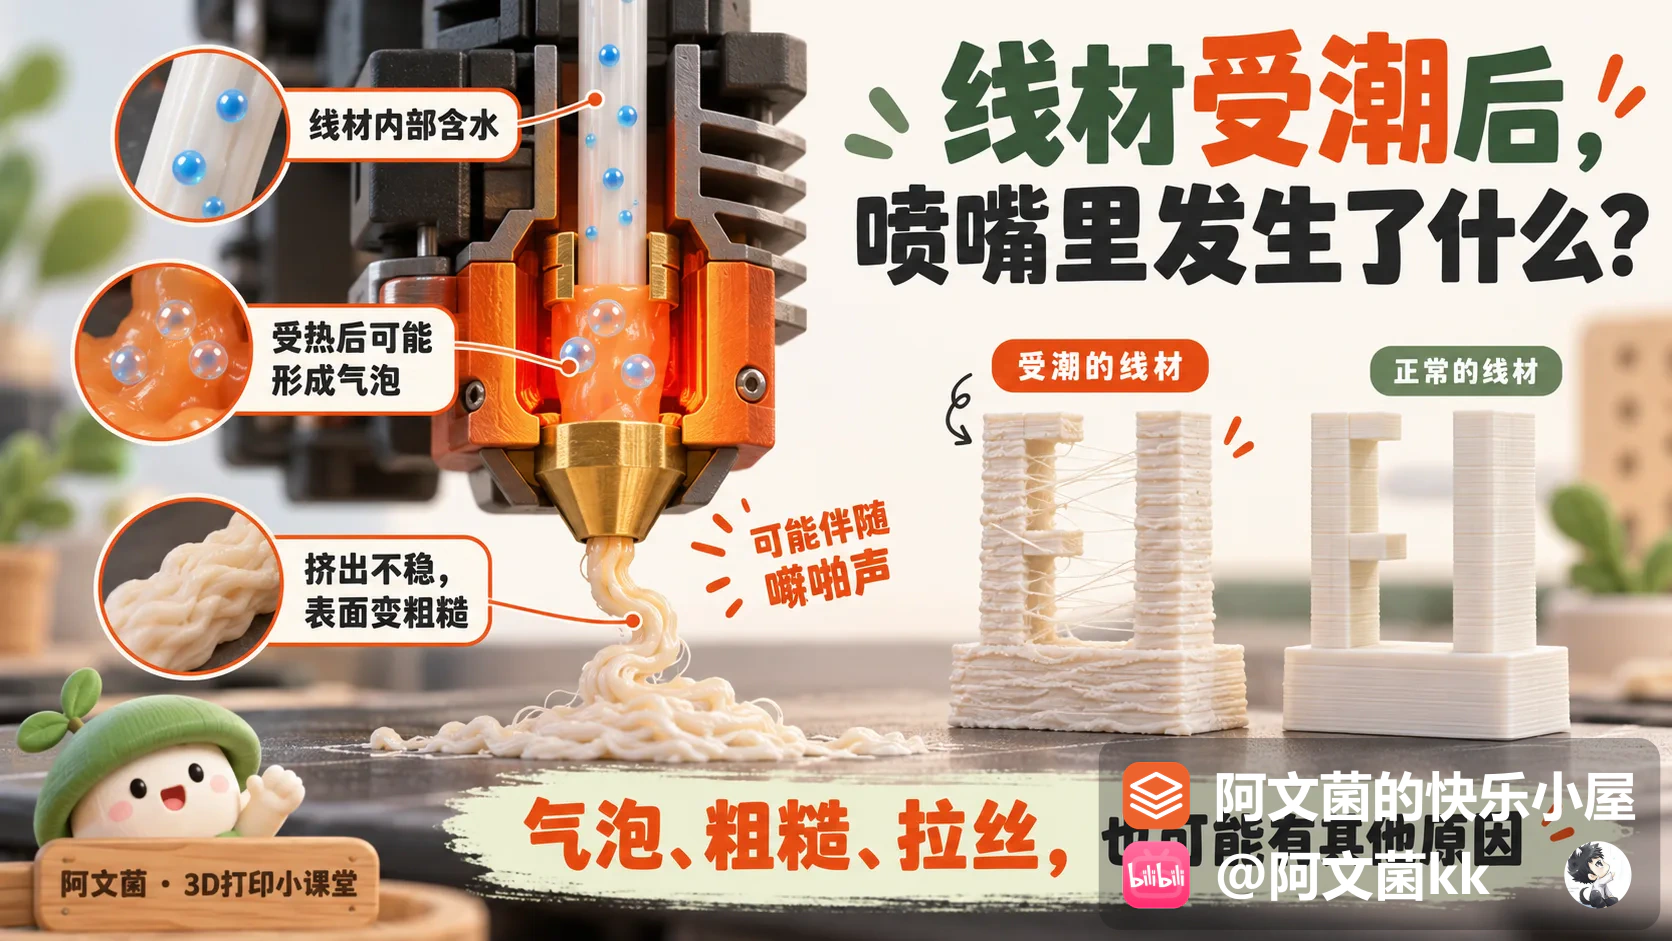
2、那材料受潮后,在打印的喷嘴里,发生了什么?
线材到了热端,里面的水分受热快速膨胀,就可能冒气泡,挤出来的料也不那么均匀。你看到的粗糙、拉丝,甚至层间结合变差,都可能跟它有关。不过,烘干也不是万能修复术:去掉水分,不代表已经降解的材料还能恢复原样。
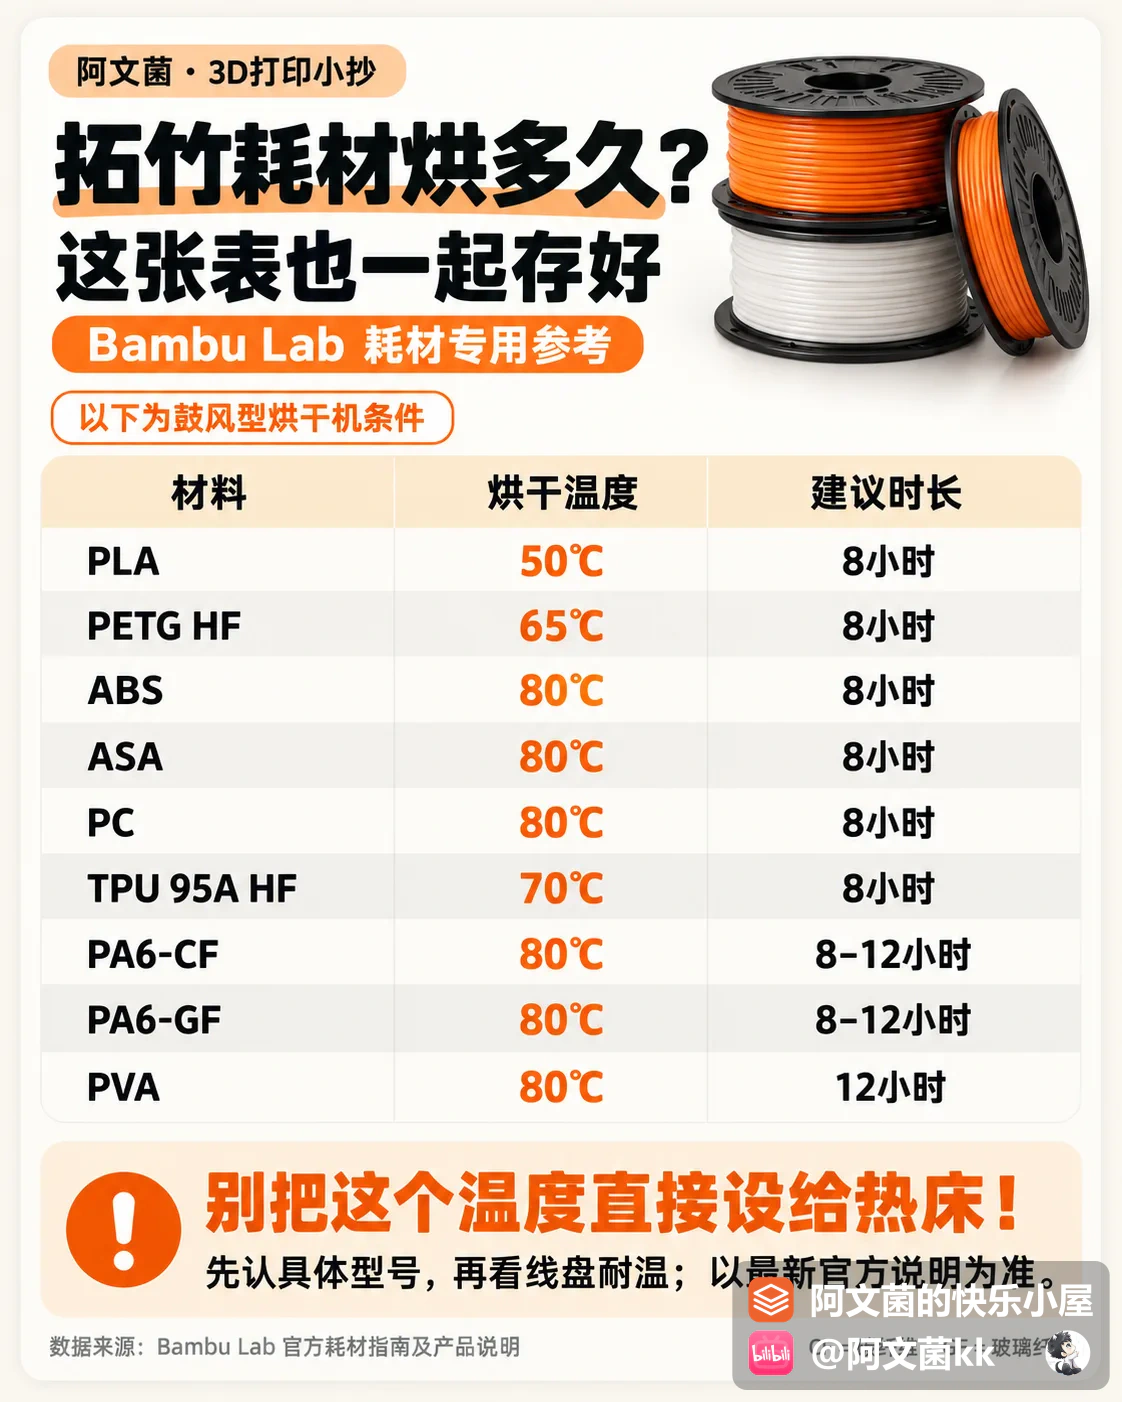
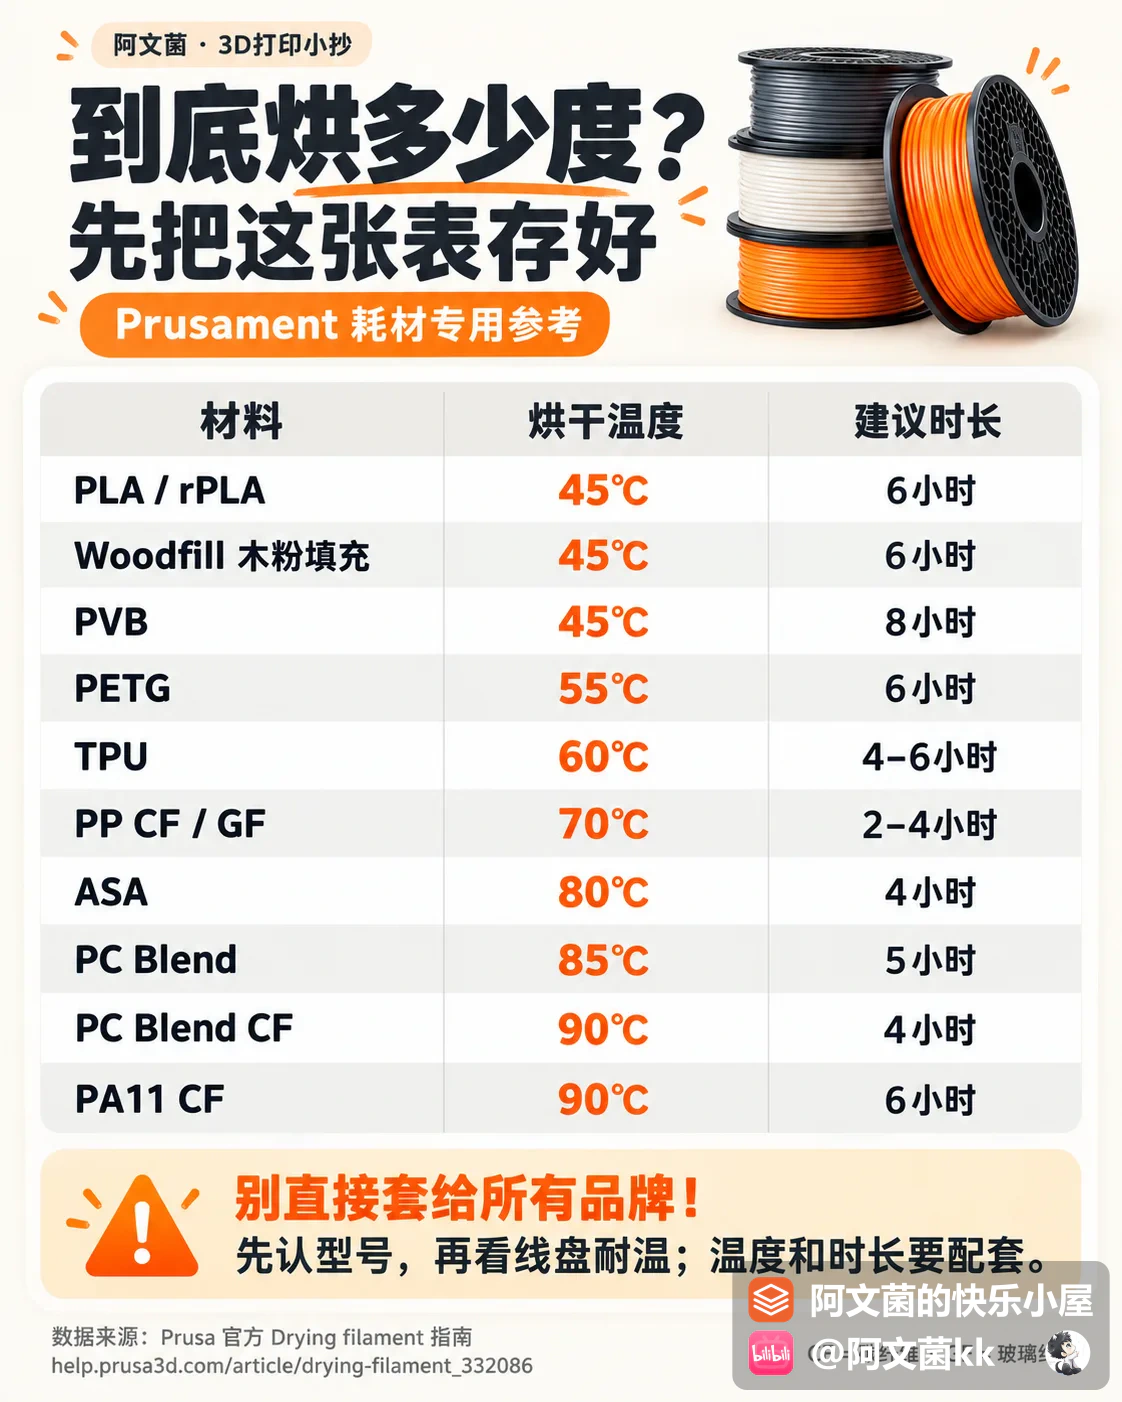
3、到底烘多少度? 先把这张表存好?
下面就是重点了,也是群里讨论度最高的,材料烘干多少度,多少时间呢?
具体可以看这2个表,一般用左侧拓竹的烘干参数即可:
4、烘干这件事 不是箱子热了就算完
烘干可以这么理解:给一点合适的热量,让水分更容易往线材外面走;
再靠空气循环和排湿、除湿系统,把出来的水分带走。
所以设备该怎么通风、怎么排气,按说明来,风道也别堵住。
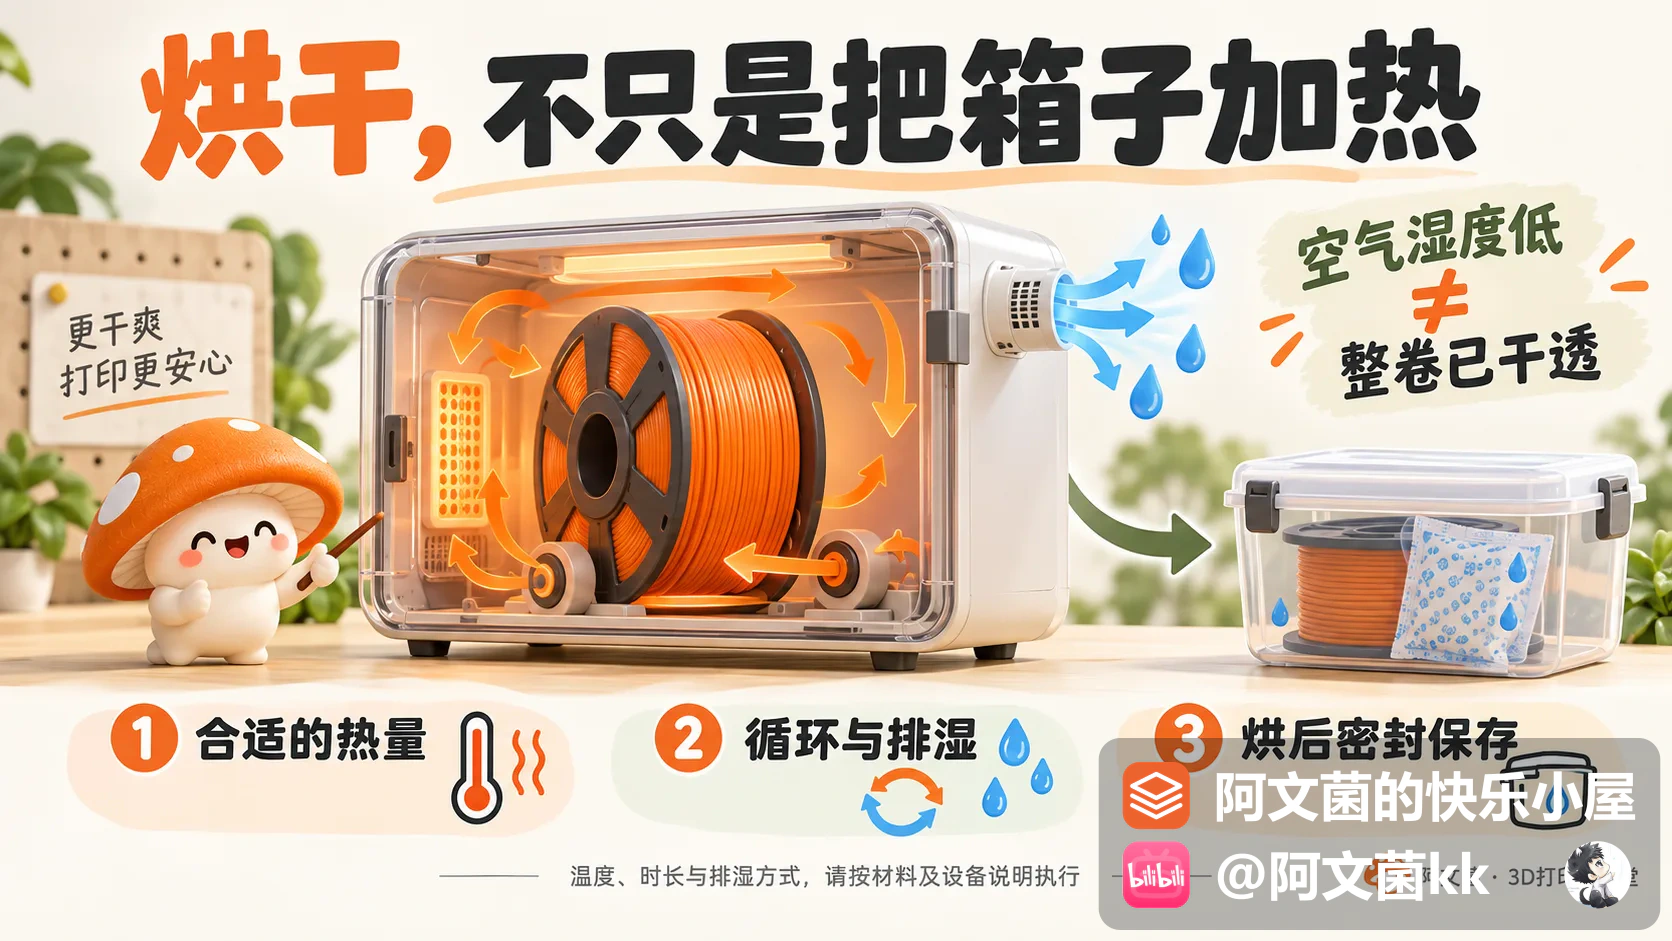
顺便说一下,屏幕上湿度已经很低,不代表整卷料都干透了。
它测的是空气,不是线材内部含水率,加热本身也会影响相对湿度。
别只盯着那个数字,先按厂家建议跑完,再看实际打印表现。
5、烘干之后,一定记得防潮!
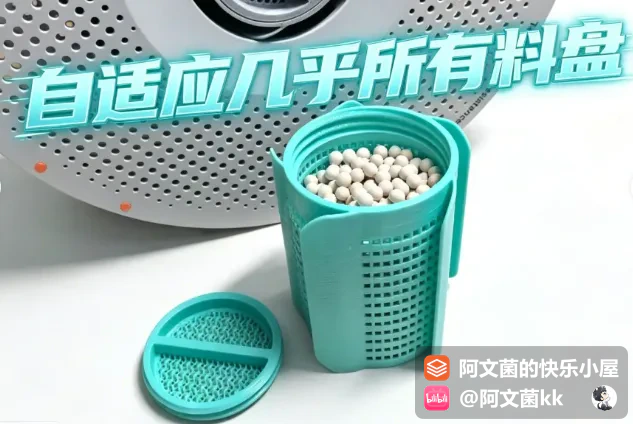
烘完记得收起来,密封袋、密封箱都可以,配上有效的干燥剂。普通密封箱主要是帮咱们守住已经干燥的状态,别把一卷明显受潮的料丢进去,就指望它很快自己恢复。
如果用尼龙、PVA这些敏感材料,或者环境比较潮、准备打个长任务,就尽量减少开盖和暴露。能从干燥环境里供料会更方便。拓竹PETG HF的官方说明也特别提到,使用前要烘干,打印过程中要保持干燥,长任务尤其要注意。
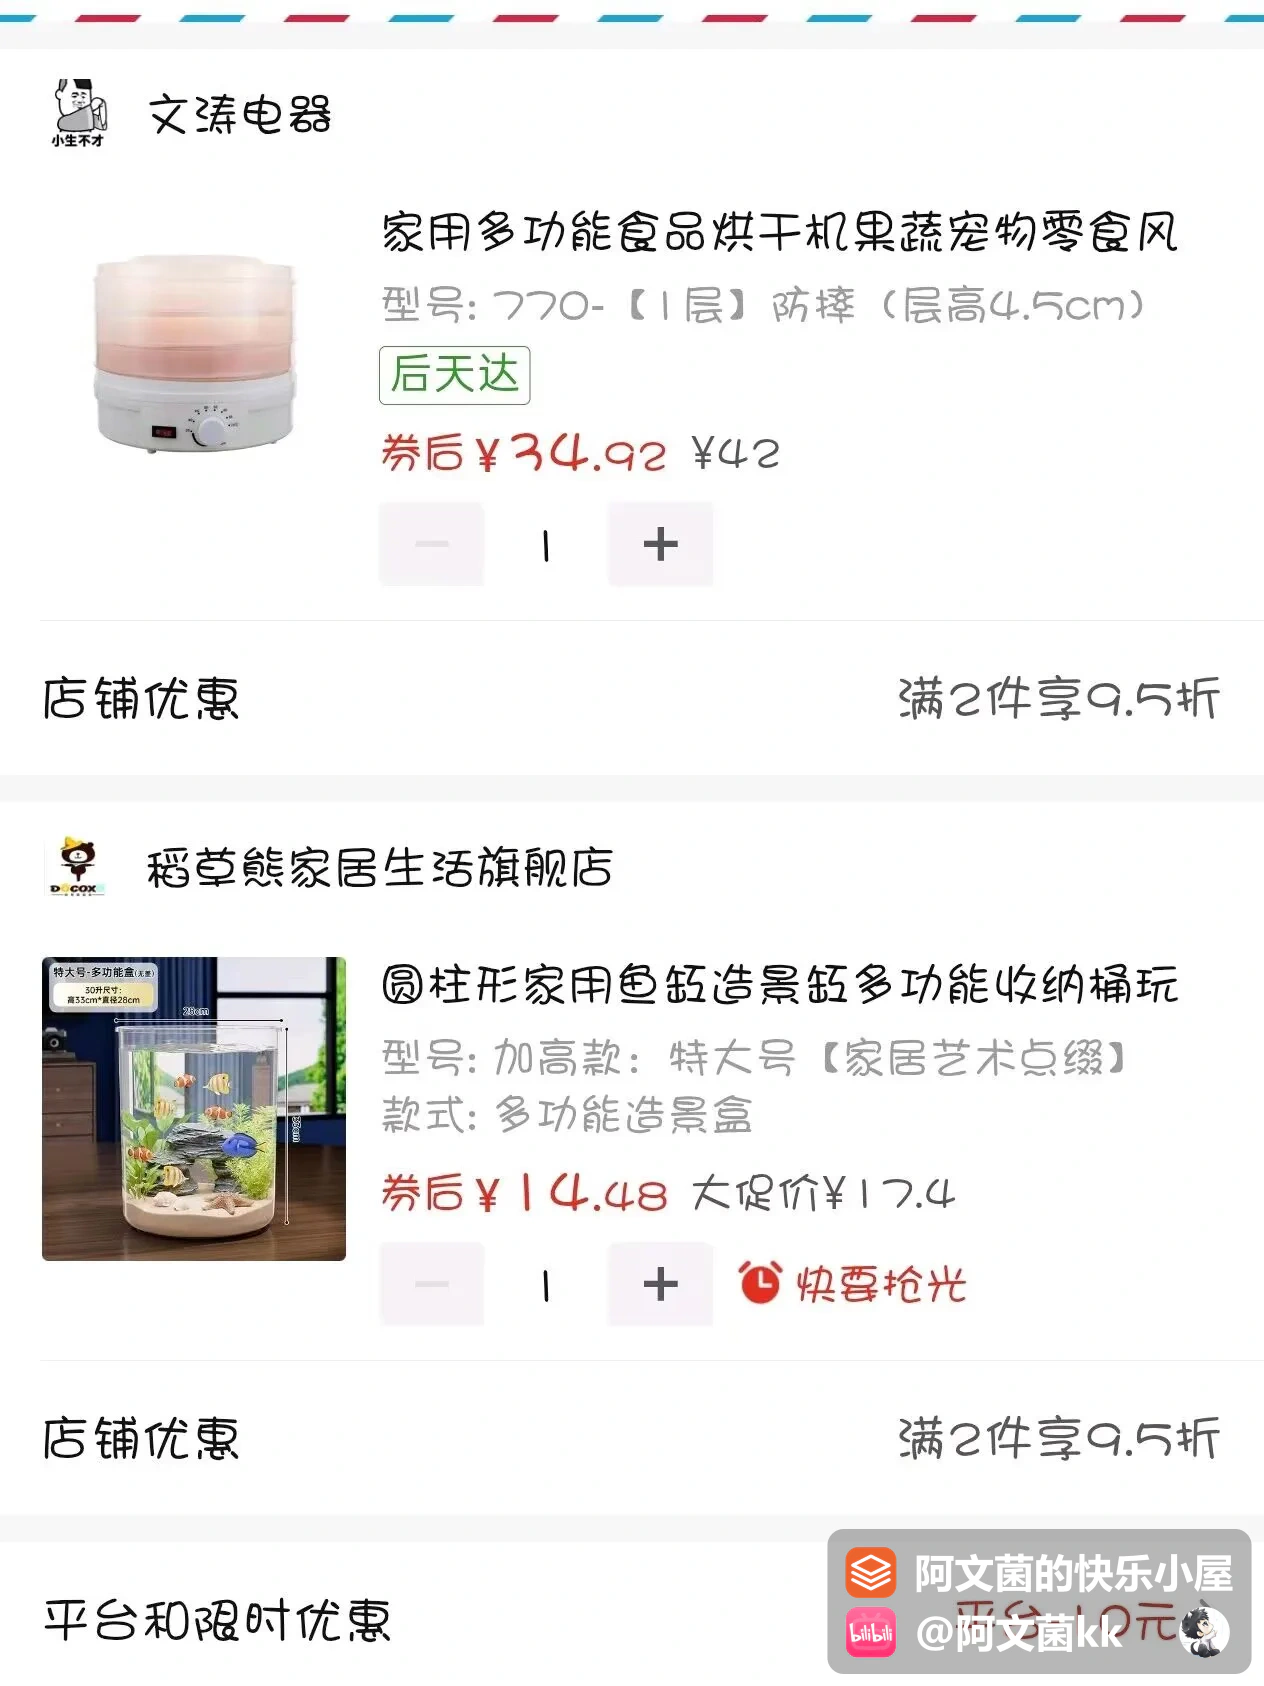
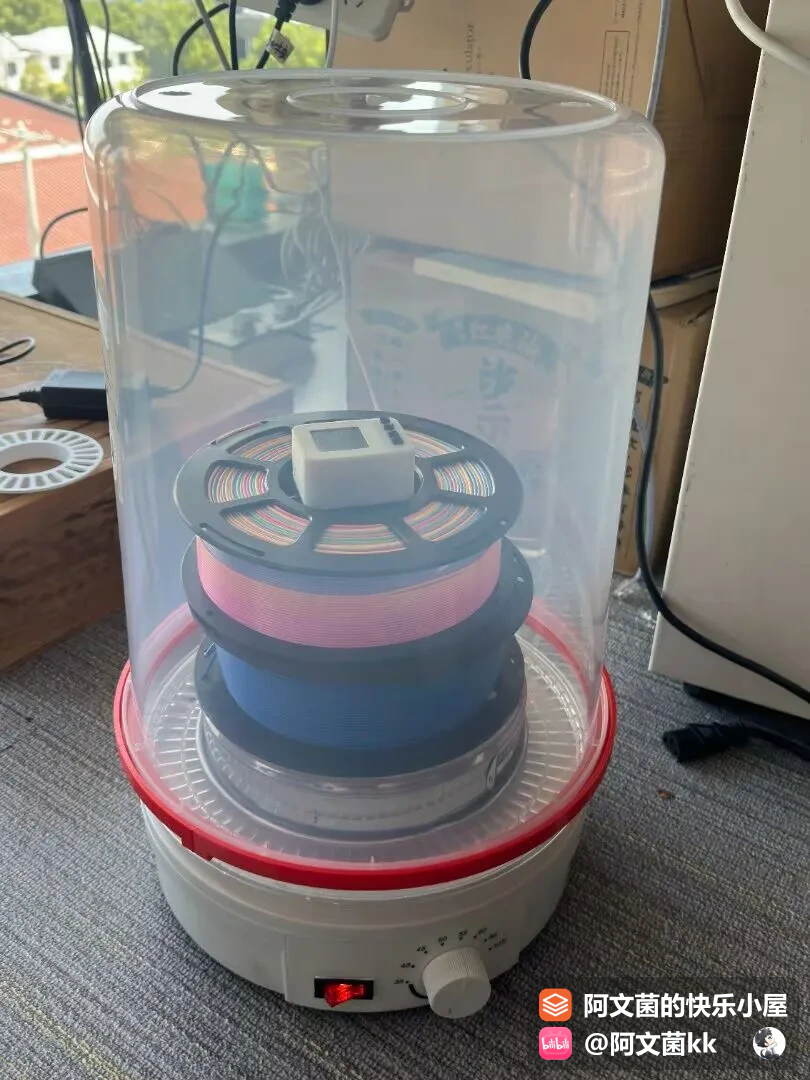
6、烘完有没有用 打一小件看看:
挑个小模型,如MW的拉丝测试文件,看看温度、速度都保持一样,烘前烘后对比一下。噼啪声少没少?气泡有没有改善?拉丝是不是收敛了?
如果没什么变化,先查设备实际温度、排湿条件,再看打印机和切片设置。别一着急,就开始无限加温、无限续时。
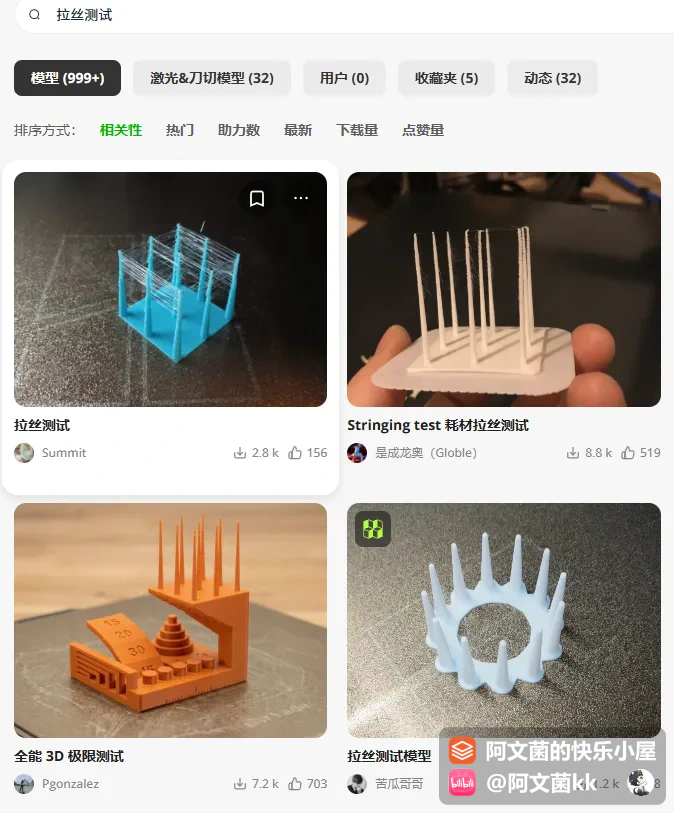
更多烘干指南:
1 Prusa 官方耗材烘干指南https://help.prusa3d.com/article/drying-filament_332086
2 Bambu Lab 官方耗材指南https://bambulab.com/it/filament-guide
3 Bambu Lab PETG HF 产品说明https://eu.store.bambulab.com/en-cy/products/petg-hf
4 Bambu Lab TPU 95A HF 产品说明https://bambulab.cn/zh-cn/filament/tpu-95a-hf
5 Bambu Lab PVA 产品说明https://au.store.bambulab.com/products/pva
7 Polymaker PA12与PA6吸湿机理说明https://polymaker.com/polymaker-launches-carbon-fiber-reinforced-pa12/
9 Polymaker 技术数据表中的吸湿与挤出说明https://polymaker.com.cn/introducing-polymakers-new-technical-data-sheet-tds/
留言与评论
0 条留言欢迎交流。请填写昵称,纯文字留言超过10个字符,也可发表图片;每3分钟可留言一次,提交时需要验证码。
正在加载留言…